 微信(李经理)扫码添加 · 133 1285 0022
 微信视频号富森高压水枪
 抖音fussen2001点击打开主页
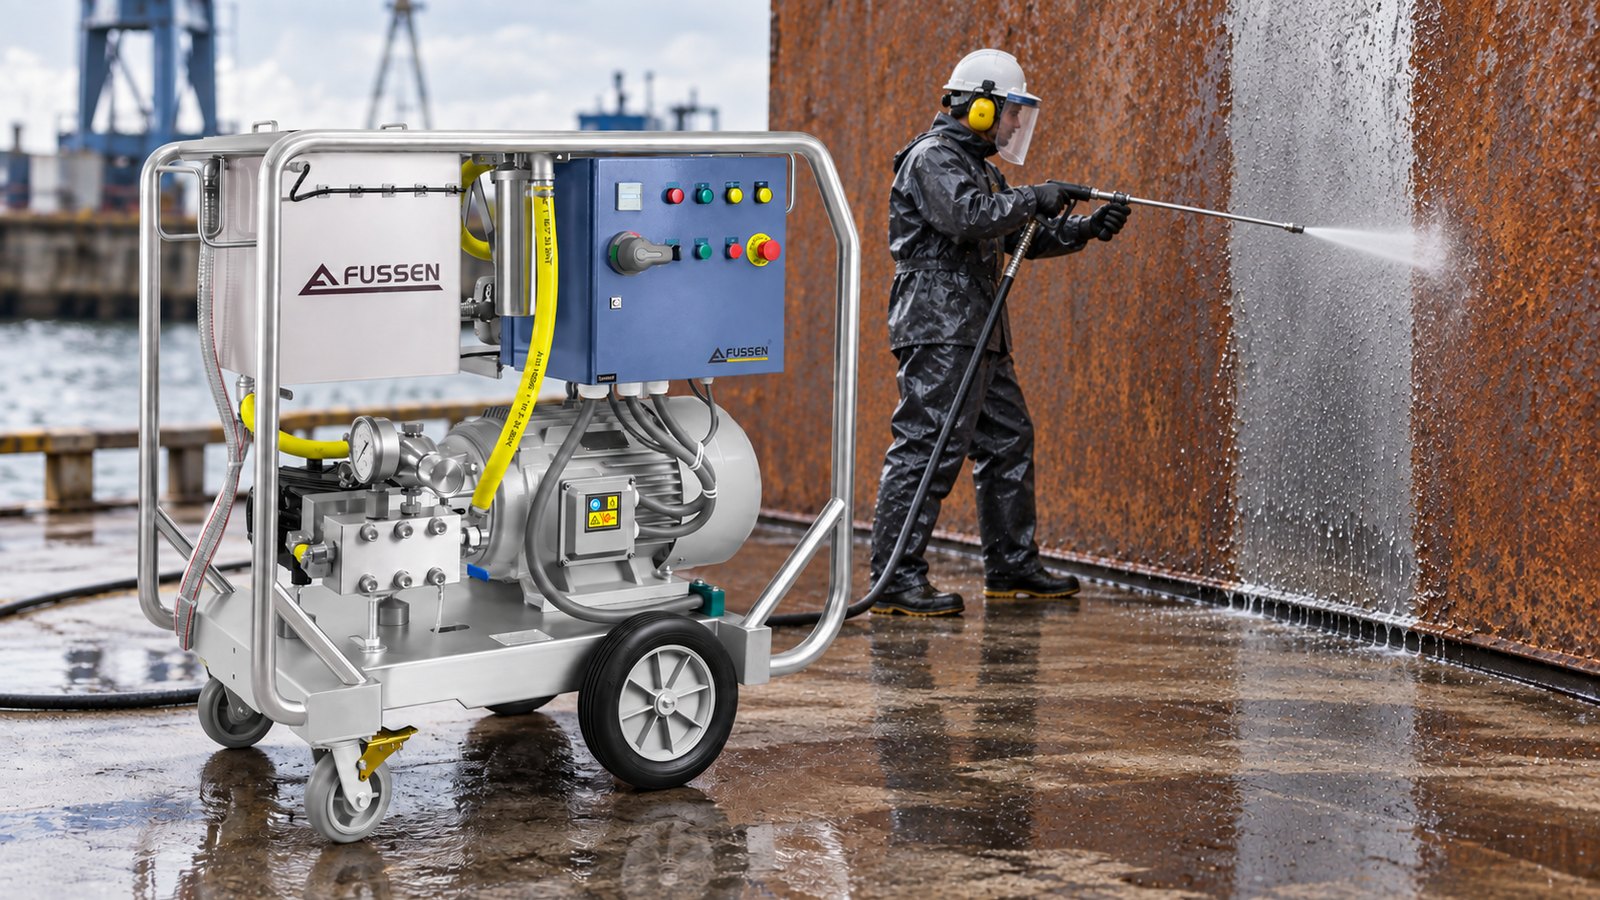
任何涂层的失效都始于它所附着的表面。当船厂、油罐区或桥梁承包商需要在重新涂装前清除锈蚀和旧漆时,方法的选择决定了工程成本、产生的粉尘和废弃物数量,以及新涂层的使用寿命。一个世纪以来磨料喷砂一直是默认方法,但在许多现场它正被水射流除锈所取代:不加磨料的高压或超高压水,既能剥除涂层和腐蚀物,又能冲走喷砂遗留的可溶性盐分。本文介绍表面预处理水射流所采用的压力等级、各等级能清除什么、水射流处理钢材的目视标准如何应用、高压水喷射与喷砂的比较,以及做初步估算所需的泵、喷嘴、安全装备和施工效率数据。
水射流除锈:压力等级及其清除对象
水射流按工作压力分级,因为压力决定射流能清除什么。行业联合表面预处理标准划分了四个等级,由于各国和各公司的定义略有差异,这里给出的是典型范围。
| 等级 | 典型压力 | 典型流量 | 清除对象 | 对应富森设备 |
|---|---|---|---|---|
| 低压水清洗 | 350 bar 以下 | 15 至 70 L/min | 污垢、松散油漆、松散锈层、海生物、盐分 | FBE、FLE 高压清洗机 |
| 高压水清洗 | 350 至 700 bar | 15 至 40 L/min | 较紧的松散锈层、粉化和附着不良的涂层、重油污 | FCE、FCD 高压清洗机,FEK 泵 |
| 高压水射流 | 700 至 1,700 bar | 15 至 40 L/min | 大多数涂层、附着牢固的锈皮、焊接飞溅残留 | FDE、FKE、FED 高压清洗机 |
| 超高压水射流 | 1,700 bar 以上 | 10 至 30 L/min | 附着牢固的环氧和聚氨酯涂层体系、紧贴氧化皮的锈层,直至露出金属本体 | FKD、FRE 高压清洗机,FES 泵 |
当射流的驻点压力超过表面附着物的结合强度时,清除即发生。松散锈层在几百 bar 下即可剥离;粉化的醇酸漆可能需要 500 bar;在喷砂粗糙面上施工良好的双组分环氧漆则需要超高压射流。结合一旦被破坏,流量就与压力同等重要:流量负责带走碎屑,并决定每小时的处理面积。
所有等级都有两个共同的局限。仅靠水无法清除与钢材熔结在一起的氧化皮,也无法在金属上切出新的锚纹粗糙度。这两点是本文后面与磨料喷砂比较的核心。
水射流处理钢材的标准:WJ-1 至 WJ-4 与闪锈
由于水处理后的外观与喷砂不同,钢材水射流联合标准定义了独立于喷砂等级的目视清洁度等级。规范编制方应明确引用水射流等级。
清洁度等级
- WJ-1,清洁至裸露基材。所有可见锈蚀、涂层和异物全部清除;要求最高的等级,其目标与出白级喷砂相当。
- WJ-2,非常彻底或充分清洁。无可见锈蚀和涂层,仅允许在小比例面积上随机分布的色斑或附着牢固的残留痕迹。
- WJ-3,彻底清洁。允许在较大比例面积上保留附着牢固的残留物,其余部分必须清洁。
- WJ-4,轻度清洁。所有松散锈蚀、涂层和异物清除;附着牢固的物质可以保留。典型用于低表面处理要求的重涂之前的维护性清洗。
该标准还规定了不可见污染物的等级,涵盖氯化物及其他可溶性盐分,在清洗后通过化学方法检测。水射流在降低这类盐分方面效果显著,这在船舶和化工厂项目中是一个有力的论据。
闪锈等级
用水清洗过的钢材在干燥过程中开始氧化。该标准描述了三个闪锈等级,大致为轻度(淡淡的色调,擦拭布上不留痕迹)、中度(可见的锈层,在擦拭布上留下轻微痕迹)和重度(附着松散的锈层,遮盖原始表面)。大多数涂料制造商接受轻度闪锈,部分接受中度;规范中应写明允许的等级,并由涂料供应商确认。使用清洁、低氯化物的水,用干燥空气快速吹干,并在涂料供应商允许的时间窗口内涂装,都可以减缓闪锈。
高压水喷射与喷砂:实用对比
两种方法都不是在所有情况下都更优。下表列出各自的优势所在。
| 比较项 | 水射流(700 至 2,800 bar) | 磨料喷砂 |
|---|---|---|
| 空气中的粉尘 | 无;碎屑被水捕集 | 高;需要围蔽和呼吸防护 |
| 废弃物量 | 仅有水和被清除的涂层 | 被清除的涂层加上每 m² 20 至 60 kg 的废磨料(重型作业) |
| 危险废弃物处理 | 过滤水,处置固体 | 全部磨料都可能被污染(铅、铬酸盐) |
| 锚纹粗糙度 | 恢复原有粗糙度;不产生新的粗糙度 | 产生 40 至 100 µm 的新粗糙度 |
| 氧化皮清除 | 否 | 是 |
| 可溶性盐分清除 | 非常好 | 差;盐分残留在点蚀坑内 |
| 在机械、轴承、电气设备附近作业 | 有进水风险;需要遮蔽 | 有磨料侵入风险;需要遮蔽 |
| 每班消耗品 | 水、喷嘴磨损 | 磨料、喷嘴衬套、空压机燃油 |
| 单人典型效率 | 5 至 20 m²/h,取决于涂层和压力 | 开阔钢面 10 至 30 m²/h |
| 设备购置成本 | 单机较高 | 单机较低,但空压机和围蔽设施累计不低 |
粉尘与围蔽
干式喷砂产生细粉尘和粉碎的涂层,在老旧结构上这些涂层可能含铅或铬酸盐。围蔽、抽风和呼吸防护的费用常常超过喷砂本身。水射流不产生空气中的粉尘;被清除的物料保持湿润状态,可用真空回收或从径流中过滤。在营运中的船舶、炼油厂或跨河桥梁上,仅这一点就足以决定采用哪种方法。
磨料处置
一个施工队从 500 m² 钢材上清除 300 µm 的涂层,可能消耗 15 至 30 吨一次性磨料,所有磨料都必须连同旧涂层一起收集、检测并处置。水射流只产生涂层固体和可以过滤回用的水。废弃物吨数通常减少 90% 以上。
锚纹粗糙度
这是磨料喷砂的立足之本。新钢材和带氧化皮的钢材必须通过喷砂形成锚纹粗糙度,水做不到这一点。然而对于已经喷砂并涂装过的钢材,原有粗糙度仍保留在涂层之下,超高压水可以将其完整地重新暴露出来。因此大多数维护性重涂不需要制造新的粗糙度。
速度与成本
在开阔平整的钢面上,按每工时计,喷砂通常更快。一旦把围蔽、准备、磨料搬运和清理都算进去,水射流就能追平。从总成本看,在已涂装钢材的重复维护、受限或有人作业区域以及废弃物处置费用高昂的场合,水射流往往占优;在新钢材、氧化皮以及需要新粗糙度的工程上,磨料喷砂占优。
设备:用于水射流的泵与清洗机
泵是系统的核心。压力决定能清除什么,流量决定清洗速度。
用于 OEM 水射流机组的柱塞泵
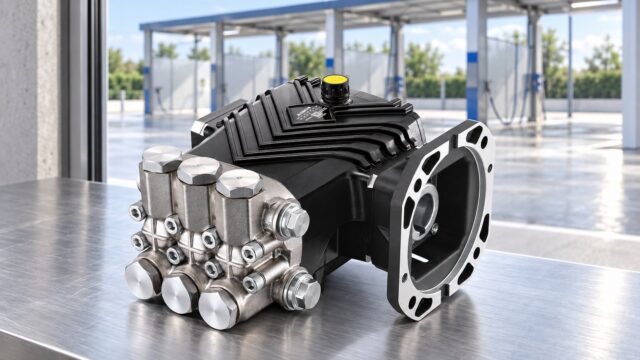
富森 D 系列和 E 系列不锈钢柱塞泵正是为此类工况设计。FDH 系列采用 30 mm 实心轴,覆盖 800 至 1,000 bar、15 至 20 L/min,适合紧凑型 1,000 bar 机组。FEH 系列采用 40 mm 轴,可达 800 至 1,200 bar、20 至 25 L/min;FES 系列可达 1,500 至 2,000 bar、10 至 15 L/min,用于超高压涂层清除;FEK 系列提供 450 至 750 bar、30 至 50 L/min,适用于以流量而非压力为优先的场合,例如清除船体上的海生物和松散锈层。FFS-G 齿轮箱泵可扩展至 1,500 bar、最高 65 L/min,用于高效率拖车式机组。所有型号均采用陶瓷柱塞和不锈钢泵头,这在水可能含盐的场合必不可少。
整机高压清洗机
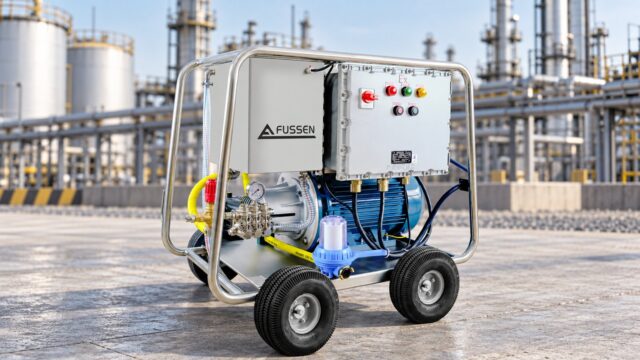
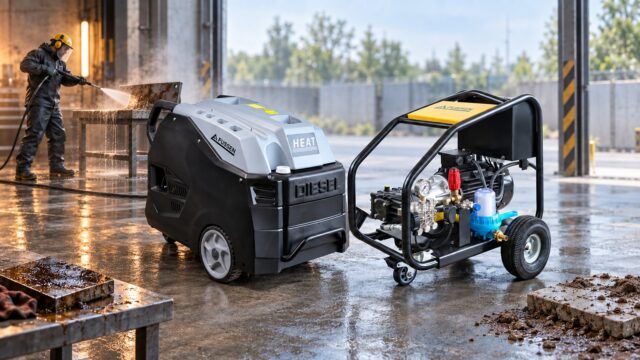
对于需要即装即用设备的承包商,FDE 系列电动高压清洗机覆盖 500 至 1,000 bar、15 至 36 L/min,其中 FDE 15/100 和 FDE 18/100 在三相电源下覆盖用于涂层清除的 1,000 bar 级别。FKE 系列扩展至 1,500 bar,机型包括 FKE 15/150 和 FKE 20/100。在没有市电的场合,柴油驱动的 FKD 系列通过 FKD 30/280 和 30/250 可达 2,800 bar,也可用 FKD 120/100 和 FKD 150/70 以压力换取流量,用于大面积作业。防爆型 FDE-EX 已通过富森的欧盟 ATEX 型式检验,可用于炼油厂和油轮。
压力与流量的取舍
一条实用规则:选择能够可靠破坏待清除物结合力的最低压力,然后在该压力下尽量选用动力源允许的最大流量。液压功率等于压力乘以流量;电机功率固定时,压力越高的泵流量越小,每小时覆盖的面积也越少。一台 1,000 bar、18 L/min 的机组轴功率约需 37 kW;同样的电机在 500 bar 下可输出约 36 L/min。如果涂层在 500 bar 下就能剥离,后者每小时的剥除面积几乎是前者的两倍。
喷嘴与喷枪的选择
在水射流压力下,喷嘴是精密零件,喷头的选择对效率的影响超过任何其他变量。
- 单束固定射流(0°)。单位宽度冲击力最高,路径最窄。用于切穿极其顽固的涂层、清理焊缝和深入角落。在开阔区域效率低。
- 扇形射流(15° 至 25°)。在约 500 bar 以下,扇形射流是清除锈层和松散涂层的通用选择。超过该压力后扇形射流会迅速失去凝聚性,喷射距离变得至关重要。
- 旋转喷嘴。两个或更多 0° 孔口装在由射流反作用力驱动、以每分钟数千转旋转的喷头上。这是 700 bar 及以上涂层清除的标准工具:兼具针状射流的冲击力和 20 至 50 mm 宽的均匀路径。
- 地面清洗器和爬行器。用于甲板、罐底和船体板,采用带罩壳的旋转喷头并对水进行真空回收。在 1,000 bar 及以上,平板上可达到 20 至 40 m²/h,操作人员的疲劳程度也大大降低。
与常规清洗机完全一样,按泵流量和目标压力用喷嘴表确定孔径:孔口总面积必须在工作压力下通过泵的全部流量。700 bar 以上的水射流喷枪配有卸压阀,松开扳机的瞬间即把泵切换到低压状态。反作用力随压力和流量同时增大;手持作业应控制在约 250 N 以下,超过此值应使用带支撑的喷枪。
安全:个人防护装备、软管与作业规范
1,000 bar 的射流可以切穿钢头安全靴。注射性伤害表面看起来微不足道,却常常造成终身伤残,因为水和碎屑被深深打入组织。
- 个人防护装备。按规定压力和流量测试过的水射流防护服、护腿和手套、全面罩护面和听力防护。普通雨衣不提供任何防护。
- 软管与接头。使用额定工作压力至少等于泵最高压力、爆破安全系数不低于 2.5 的软管,并在每班作业前检查是否有割伤、扭结和外皮损伤。350 bar 以上的每个软管接头都应安装防甩鞭束缚装置。
- 泄压。必须配备独立于调压阀的安全泄压阀,设定值不超过工作压力的 110%。每次作业前进行验证。
- 隔离区。作业区周围设置实体屏障;区内除操作人员外不得有人,并在泵旁安排第二人,能够随时立即停机。
- 脚控与失能保护操作。操作人员一旦松开,每一把喷枪和喷杆都必须回到安全的低压状态。
- 培训。操作人员应针对其使用的压力等级接受培训和考核,并保留记录。
- 环境。清除含铅或铬酸盐涂层时应收集径流,进行过滤,并在处置前对固体进行检测。
施工效率估算:经验法则
下列数据仅作为报价的起点,应通过试验区块加以确认。数据假设由经过培训的操作人员使用旋转喷嘴,包含正常休息但不含准备时间。
| 作业内容 | 压力 | 流量 | 单人典型效率 |
|---|---|---|---|
| 船体板上的海生物和松散锈层 | 350 至 500 bar | 30 至 50 L/min | 40 至 80 m²/h |
| 松散和粉化涂层,WJ-4 至 WJ-3 | 500 至 700 bar | 20 至 40 L/min | 15 至 30 m²/h |
| 单层醇酸或氯化橡胶涂层,至 WJ-2 | 700 至 1,000 bar | 15 至 25 L/min | 8 至 15 m²/h |
| 多层环氧涂层,300 至 500 µm,至 WJ-2 | 1,500 至 2,800 bar | 10 至 20 L/min | 3 至 8 m²/h |
| 平整甲板,使用真空地面清洗器清除环氧涂层 | 1,000 至 2,500 bar | 15 至 30 L/min | 15 至 30 m²/h |
耗水量由流量决定:一台 20 L/min 的机组在有效作业六小时的一个班次中耗水约 7 m³。在加强肋框架和管廊等复杂几何结构上,效率会大幅下降,达到平板效率的 40% 至 60% 是比较现实的;在已经开始失效的涂层上,效率则会上升。务必在一平方米上做计时试验;该数据经通道条件修正后,比任何表格都更适合作为报价依据。
水射流系统的规格确定
先明确待清除的涂层、要求的清洁度等级、允许的闪锈等级、面积及其几何形状,以及现场可用的动力。压力等级由此确定,然后在可用动力范围内选择流量以达到目标效率。富森可为 OEM 机组提供 D 系列和 E 系列裸泵,为承包商提供 FDE、FKE 和 FKD 整机高压清洗机,有电动、柴油和 ATEX 防爆版本可选。请通过我们的联系页面发送涂层数据和现场条件,我们的工程师将为该工程推荐泵、喷嘴配置和驱动方案。
常见问题
水射流能完全取代喷砂吗?
对于已喷砂钢材的维护性重涂,通常可以。对于带氧化皮的新钢材,或规范要求新锚纹粗糙度的场合,仍然需要磨料喷砂。
用水除锈需要多大压力?
松散锈层在 200 至 350 bar 下剥离。附着牢固的锈层需要 700 bar 或更高,严重腐蚀钢材点蚀坑内的锈层可能需要 1,700 bar 以上的超高压才能达到 WJ-2。
闪锈会毁掉表面吗?
大多数涂料制造商接受轻度闪锈,部分接受中度闪锈。使用清洁水、快速干燥以及涂装前较短的时间窗口可将其控制在允许范围内;允许的等级应由涂料供应商确认。
高压水射流耗水量有多大?
一台 15 至 25 L/min 的水射流机组在有效作业六小时的一个班次中耗水约 5 至 9 立方米。回收和过滤系统可使其中大部分得到循环利用。
超高压水射流对钢材本身安全吗?
安全。在涂层清除所用的停留时间内,这些压力下的水不会冲蚀完好的钢材;它只清除强度低于射流冲击力的物质。
需要选型建议?
来电或邮件咨询,工程师为您推荐合适的型号
告诉我们您的压力、流量和用途,工程师 24 小时内回复。
富森自 2001 年起在中国佛山研发和制造高压柱塞泵与工业清洗机,通过 ISO 9001 / 14001 / 45001、CE 和 ATEX 认证,产品出口 60 多个国家。